GuíasImpresión 3D para joyería
Impresión 3D para joyería: la resina calcinable y cómo se funde
En joyería la impresora 3D no reemplaza la fundición: reemplaza la cera tallada a mano. Desde ahí todo sigue como siempre: el modelo se cubre de yeso, se quema en el horno y en su hueco se vierte la plata.
Actualizada el 4 de noviembre de 2026
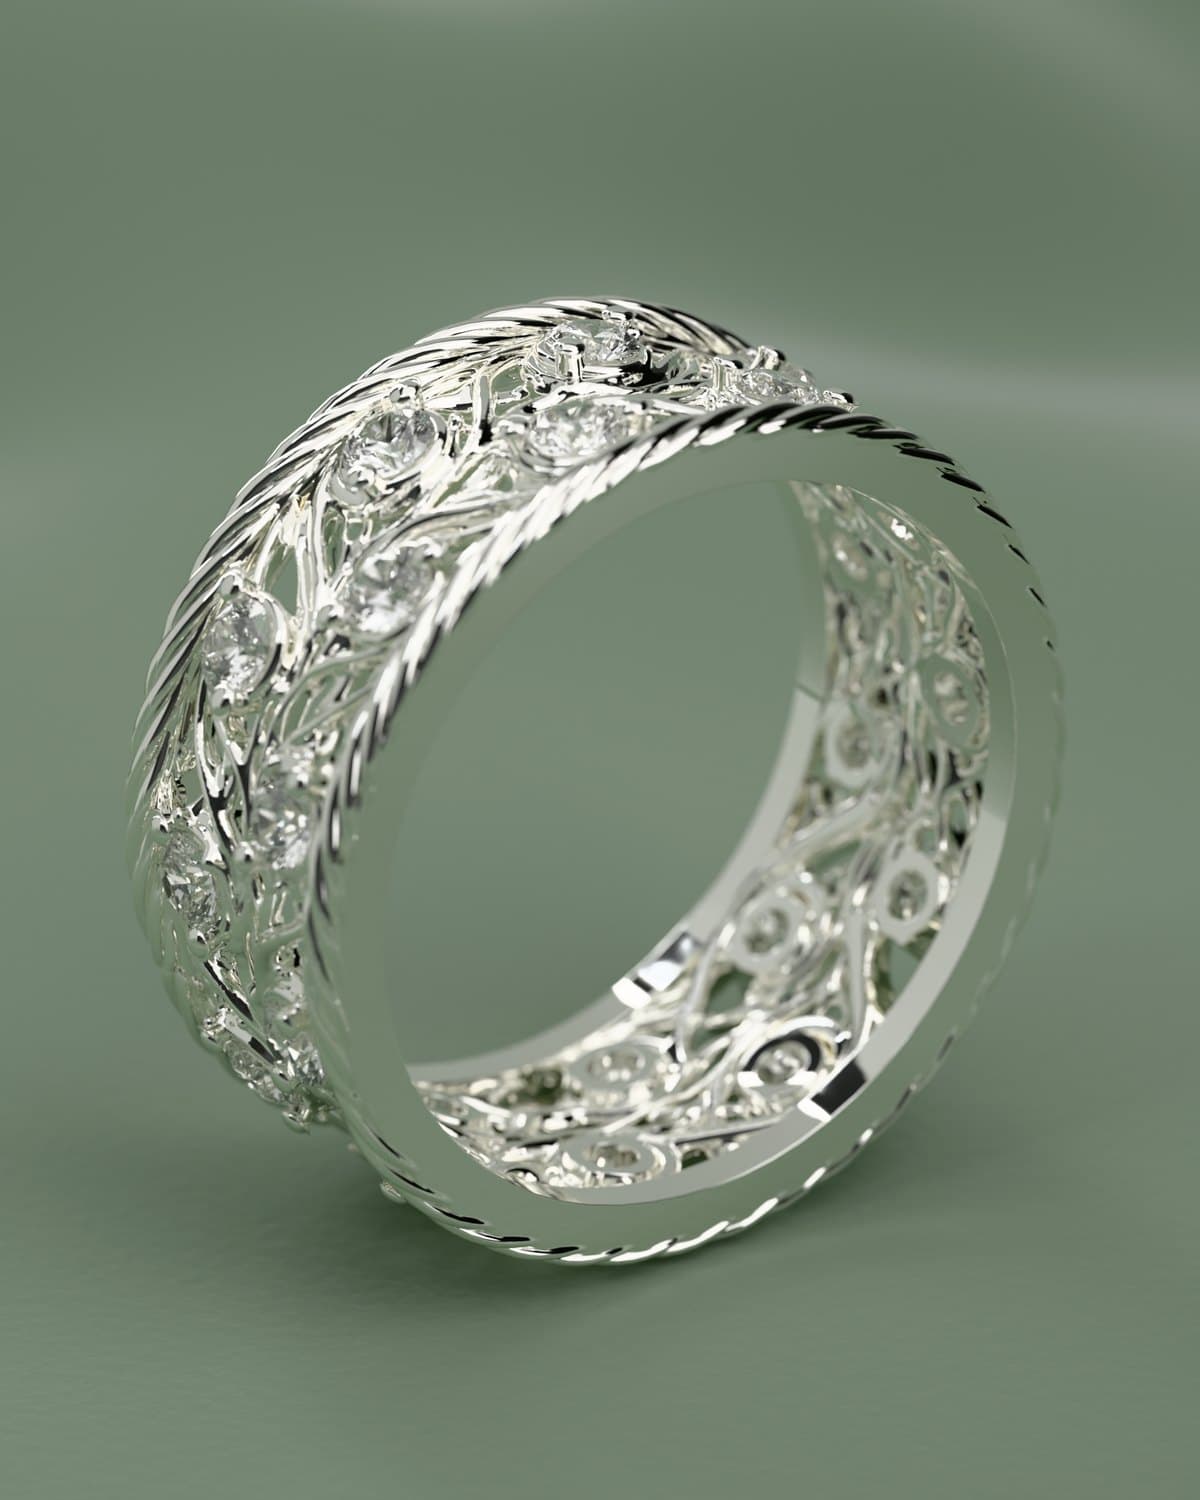
Qué es la resina calcinable
Es la resina de las impresoras que endurecen el líquido con luz, pero hecha para fundir. Una resina común deja ceniza en el yeso del molde, y la plata sale con poros o sucia. La calcinable se quema limpia.
Nosotros usamos Siraya Cast, morada, en una impresora que endurece capas de 0,03 a 0,05 mm.
Qué cambia frente a la cera tallada
| Cera tallada a mano | Resina impresa | |
|---|---|---|
| De dónde sale | Cera tallada a mano: De un bloque, con limas y fresas | Resina impresa: De un archivo 3D |
| Repetir la pieza | Cera tallada a mano: Se talla otra o se hace un molde de caucho | Resina impresa: Se imprime otra igual |
| Detalle | Cera tallada a mano: Depende de la mano | Resina impresa: Capas de 0,03 a 0,05 mm; garras y biseles con la medida del archivo |
| Otra talla | Cera tallada a mano: Se talla de nuevo | Resina impresa: Se cambia un número en el archivo |
| Ver antes de fundir | Cera tallada a mano: La cera misma | Resina impresa: Un render en 3D y la pieza impresa |
También existen impresoras que imprimen cera de verdad, pero son otra máquina y otro precio.
¿Morada, roja o azul? ¿Dental o de joyería?
El color es pigmento y no cambia cómo se funde. Un color fuerte ayuda a ver los detalles a ojo antes de fundir.
Hay resinas calcinables hechas para laboratorio dental, para coronas y puentes, y otras para joyería. Las dos se queman en el horno. Lo que importa es que el fabricante publique un ciclo de quemado, las temperaturas y las horas del horno, y que ese ciclo funcione con tu yeso. Antes de fundir una pieza que importa, prueba la resina con una muestra.
Qué grosores funden
Una pared demasiado delgada no se llena: la plata se enfría antes de llegar y la pieza sale incompleta. Los mínimos que usamos son los que publican los servicios que funden plata desde un archivo 3D:
- Paredes: 0,6 mm; 0,8 mm si la pieza va pulida a brillo alto, porque el pulido se come metal.
- Garras y alambres: 0,8 mm de diámetro si están apoyados en otra parte de la pieza; 1 mm si van sueltos.
- El aro de un anillo: al menos 1 mm de grueso.
- Relieves y grabados: 0,3 mm de hondo o de alto, como mínimo, para que se lean después de pulir.
Lo que sale mal, y cómo evitarlo
- Humedad. Una pieza que no se secó bien después de lavarla puede arruinar la fundición. Se seca por completo antes de pegarla al árbol, el tronco de cera donde se juntan las piezas para fundirlas.
- Curado incompleto. Una pieza blanda se deforma con el calor antes de quemarse. Se cura con luz el tiempo que pide el fabricante.
- Soportes en la cara visible. Cada soporte deja una marca que hay que limar. Van por dentro del anillo o donde no se ven.
- El bebedero lejos de lo grueso. El bebedero es el canal por donde entra la plata. Si queda lejos de las partes gruesas, la pieza se llena mal.
- Grosores por debajo del mínimo. Se revisan en el archivo antes de imprimir, no después de fundir.
Lo que pasa después, del árbol a la pieza en bruto, está en la guía de fundición a la cera perdida.
Preguntas frecuentes
¿La pieza impresa ya es la joya? No. La resina se quema en el horno; la joya es la plata que ocupa su lugar.
¿Sirve una impresora de filamento? No para esto. Sus capas son de unos 0,16 mm, de 3 a 5 veces las de la resina, y se ven en el metal; además, el plástico común no se quema limpio.
¿Y si no tengo el archivo? Hay que modelarlo primero, con la talla, las piedras y los grosores que funden. Eso es lo que hacemos en modelado CAD de joyería.
Fuentes